扫 一 扫 关 注 我 们

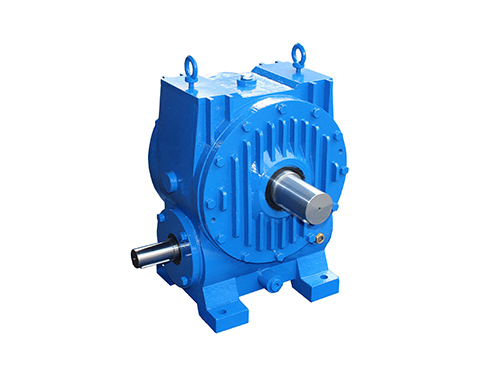
二次包络减速机的蜗轮蜗杆啮合副属于精度不错曲面配合结构,安装过程中哪怕受到轻微的硬冲击,都可能导致细致啮合面出现微小形变、定位基准偏移,直接破坏原本准确的齿面接触状态,引发后续运行中偏载、温升过高、异响等一系列问题。想要在不使用敲击作业的前提下完成精度不错安装,同时实现长期运行下的防松固定效果,不能沿用常规的敲击对位、蛮力紧固的守旧方式,需要建立覆盖无冲击对位安装、准确间隙调控、 防松锁定的完整方法体系,全程保护二次包络的细致传动副不受外力损伤。
安装前的无冲击作业环境与部件预处理,是从源头规避敲击操作需求的核心基础。正式启动安装作业前,先清理出平整开阔的用作业区域,准备好适配的软质压装工装、导向套、液压辅助工具与洁净的润滑介质,全程摒弃铁锤、钢钎等易产生硬冲击的作业工具,从工具配置层面全部去掉敲击作业的可能性。随后对所有待安装的零部件做全部细致化清洁,减速机的基座贴合面、轴颈配合面、法兰安装面全部用无纤维洁净擦拭物反复擦拭,全部去掉表面残留的毛刺、铁屑、油污与锈蚀痕迹,所有零件的配合过渡棱角提前做轻微倒钝处理,避免安装过程中出现卡滞卡死的问题,从部件状态层面去掉强行敲击对位的诱因。同时提前核验所有配合部件的尺寸匹配状态,确认轴与孔的配合公差处于正确区间,定位销、螺栓与对应孔位全部对正,不会出现强行装配的情况,所有前置准备工作全部核验到位后,再正式启动无敲击安装作业。
无冲击对位安装的主体作业管控,是全程保护细致传动副不受硬力损伤的核心环节。将减速机平稳吊装至安装基础上方,借助导向定位销预先穿入对应的定位孔中,引导减速机缓慢下放对位,全程通过手动微调的方式调整位置,让所有螺栓孔自然对齐,全部避免强行撬动、敲击壳体对位的操作。针对轴与孔的过盈配合部位,提前在配合表面均匀涂抹一层洁净的用润滑介质,使用液压辅助压装工具提供平稳持续的轴向推力,全程保持部件同轴度缓慢压入,压装过程中实时监测压入阻力的变化,阻力始终保持均匀平稳,没有出现突然卡滞的情况,全部避免用敲击方式强行打入的操作。针对法兰对接的安装场景,先将所有对角螺栓手动拧入几牙螺纹预固定,通过均匀微调螺栓松紧的方式修正同轴度偏差,全程用精度不错测量工具监测径向与端面跳动,直到所有精度指标全部处于合格区间内,整个安装过程无硬冲击作用在减速机壳体与轴系上,全部避免二次包络的细致啮合面受到外力扰动出现形变。
防松固定的状态锁定,是确定长期运行下安装精度不失效的关键确定。所有对位与精度校准工作全部完成后,按对角分次的原则逐步均匀紧固所有螺栓,全程使用扭矩控制工具按规范施力,避免单侧紧固力度过大引发壳体局部变形或是轴系对中偏移。针对长期承受交变冲击载荷的工况,在螺栓连接部位加装适配的防松锁紧元件,配合螺纹部位的用防松涂层,形成多重防松结构,全部抵消运行过程中交变载荷引发的螺栓自松趋势。紧固作业全部完成后,再次复核所有同轴度、水平度精度指标,确认紧固过程中没有出现精度偏移的问题。随后开展空载试运行,全程监测减速机的振动、温升与声响状态,确认运行平稳无异常,没有出现紧固件松动的迹象。整套二次包络减速机无敲击式安装与防松固定方法严格落地,就能全程保护精度不错的二次包络啮合副不受外力损伤,同时让所有连接部位长期保持的防松状态,充足发挥这类传动设备的高承载、精度不错的性能优点,大幅延长设备的无故障运行周期。